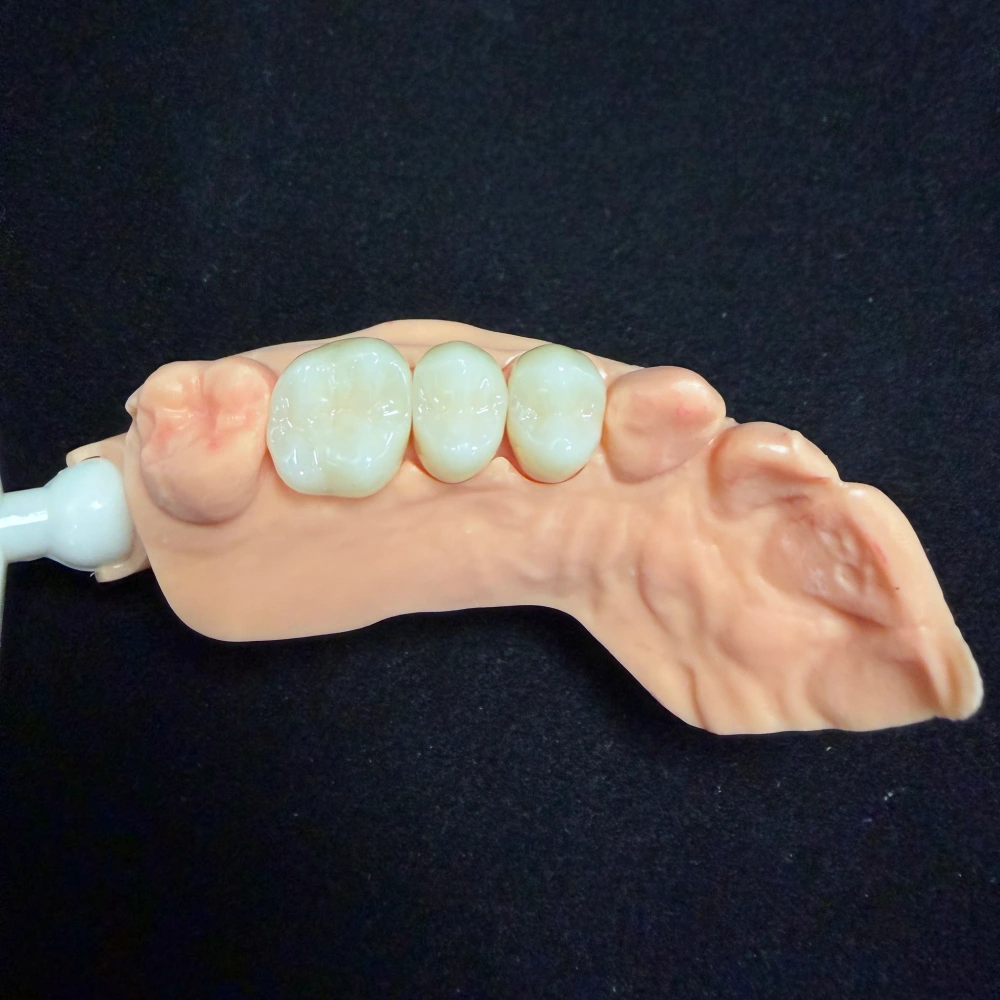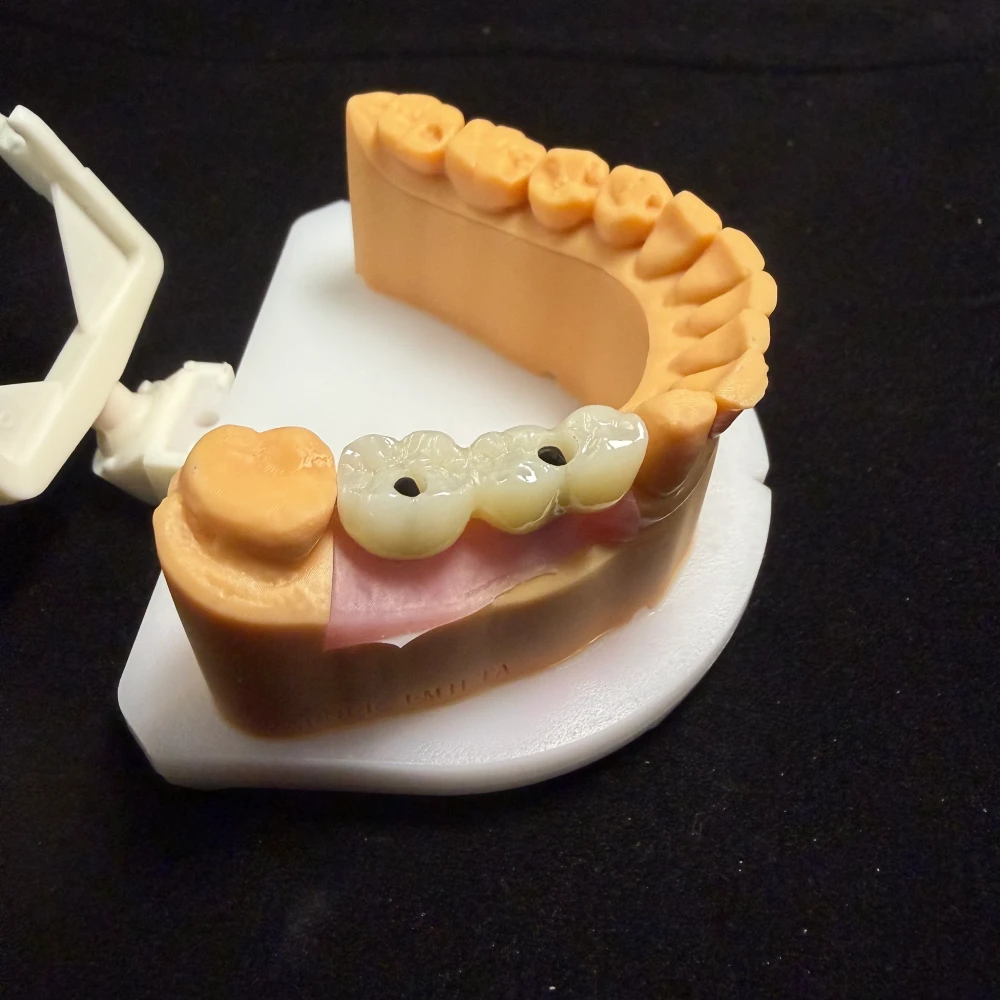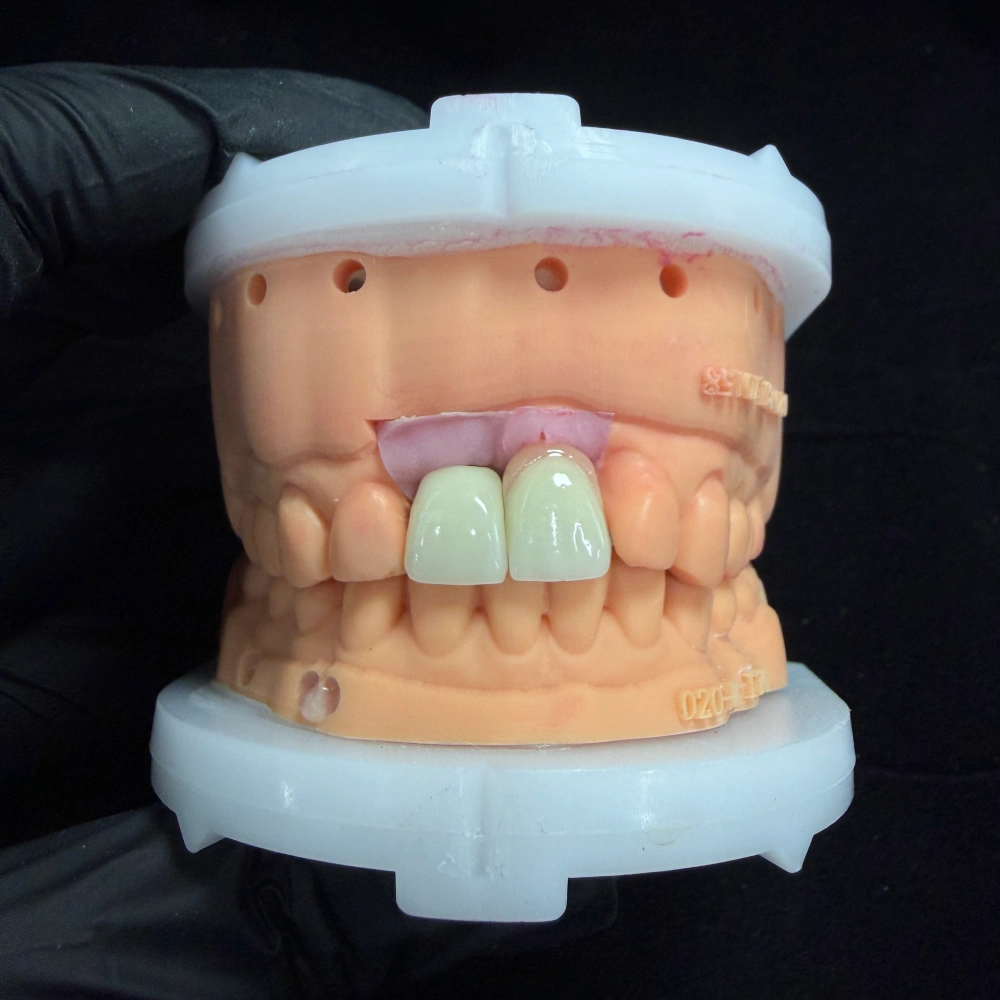
Couronne zircone stratifiée — fiche produit & ce que les preuves peuvent dire (et ne peuvent pas dire)


Full-service dental lab. Direct factory. No middlemen. Au service des dentistes, cliniques et laboratoires dentaires aux États-Unis, en Allemagne, aux Pays-Bas et dans le reste de l'Europe depuis 2012. Shenzhen & Huizhou, Chine — 460 personnes, flux interne en 9 étapes, 8 000–15 000 couronnes par mois.
Ce que “couronne zircone stratifiée” et “zircone stratifiée céramique” veulent vraiment dire
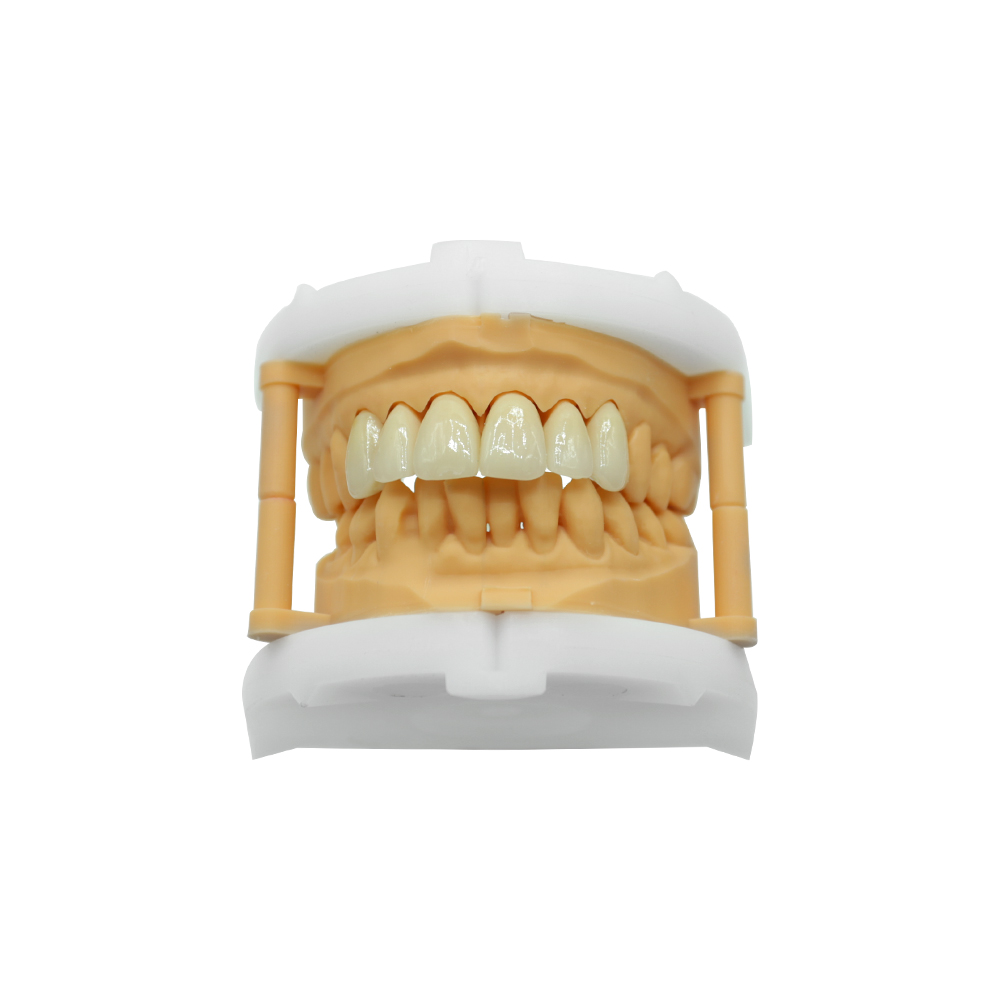
First thing: layered zirconia crown et porcelain layered zirconia décrivent la même construction — un châssis en zircone plus une couche de céramique rapportée par-dessus et cuite. Même restauration, plusieurs noms en circulation : veneered zirconia, PFZ (porcelain-fused-to-zirconia), porcelain-layered zirconia. [peer-reviewed evidence]
Une distinction à poser d'emblée : layered is not multilayer. Multilayer désigne en général un dégradé de teinte inside the zirconia blank itself — plusieurs zones de translucidité ou de couleur empilées dès la fabrication du bloc. Stratifié signifie une externally applied couche de céramique sur une chape en zircone. Construction différente, lieu de rupture différent, geste clinique différent en cas d'échec.
Also: “zircone stratifiée céramique” n'est pas un terme réglementaire. C'est une étiquette clinique. La classification FDA est 21 CFR 872.6660, classe II, code produit EIH — qui couvre en général les matériaux pour couronnes et bridges céramiques ; le dispositif autorisé en 510(k) est le produit d'un fabricant précis, pas le type de construction. Et 510(k) cleared ≠ FDA approved — l'autorisation démontre une équivalence substantielle avec un dispositif de référence, pas une supériorité clinique.
Ce que la zircone stratifiée apporte vraiment (et ce qu'elle coûte)
Core characteristics
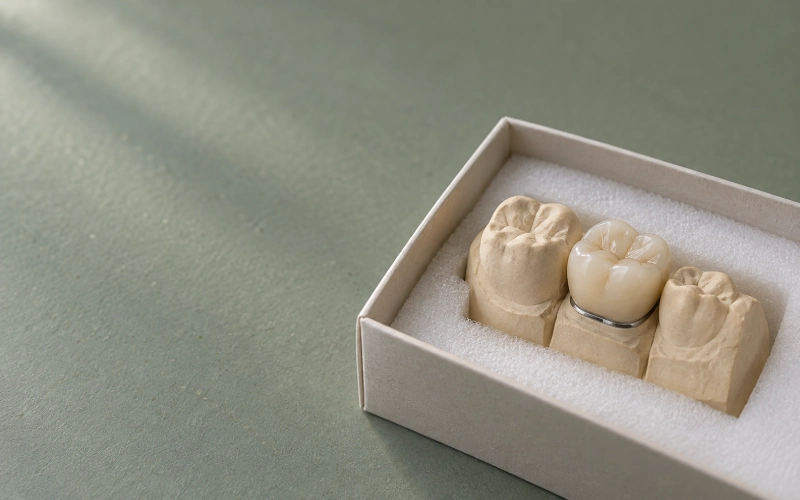
A layered zirconia crown consists of:
- Zirconia framework — usiné dans un bloc pré-fritté, puis fritté à densité. C'est la couche de support. L'ISO 6872 classe les céramiques dentaires en classes 1 à 5 selon la résistance à la flexion ; les blocs de zircone à haute résistance atteignent en général la classe 5 (>800 MPa). [ISO standard]
- Porcelain veneer — céramique feldspathique ou fluoroapatite, appliquée en couches sur le châssis puis cuite. C'est la couche esthétique — elle gère la teinte dentinaire, la translucidité de l'émail, les effets incisifs, la texture de surface.
Le châssis encaisse la charge ; le revêtement gère l'optique. Et le compromis est là : le revêtement est aussi la couche fragile.
Design de préparation — ce que votre préparation doit permettre
Une restauration en zircone stratifiée ne vaut que ce que vaut la préparation en dessous. Les recommandations publiées et celles des fabricants convergent sur :
| Surface | Reduction | Limite | Taper |
| Occlusal | 1,5–2,0 mm | — | — |
| Axial | 1.0–1.5 mm | — | — |
| Limite | — | chamfer (léger / profond) ou épaulement à angle interne arrondi | — |
| Total taper | — | — | 6°–10° |
L'épaisseur du châssis est une question distincte de la réduction totale. Les recommandations des fabricants tendent vers ≥0.8 mm; some peer-reviewed work cites 0.5 mm comme plancher fonctionnel. En dessous, le risque de fracture monte de façon non linéaire. [prep guidelines, industry]
Section du connecteur pour les bridges (le cas échéant) : ≥7 mm² anterior, ≥9 mm² posterior. Les connecteurs plus petits sont le principal point de départ des fractures dans les études sur bridges en zircone stratifiée. [fabrication literature]
What this means for case acceptance: quand nous recevons un dossier avec une réduction insuffisante ou des connecteurs trop courts, le labo le renvoie avec une note écrite plutôt que de continuer sans rien dire. Les chiffres de survie publiés supposent une préparation conforme.
Indications & contre-indications — ce pour quoi la zircone stratifiée est faite, et ce pour quoi non
Commonly a good fit:
- Couronnes unitaires postérieures et bridges à faible étendue là où la solidité du châssis compte plus que la translucidité maximale.
- Anterior single crowns là où la correspondance de teinte et les effets incisifs priment, et où la géométrie de préparation permet une construction avec revêtement.
- Implant-supported single crowns — la cohorte de la revue systématique à 3 ans, où revêtu et monolithique montrent une survie équivalente. [systematic review]
Worth pausing on:
- Patients with parafunctional habits (bruxisme, serrement) — l'éclat de revêtement est le mode de défaillance, et le chiffre annuel de 1,65 % vient d'une cohorte hors parafonctions. La rigueur sur la gouttière nocturne et le choix du cas comptent. [systematic review]
- Very thin anterior preparations (<1,0 mm en axiale) — l'épaisseur du châssis ne peut pas être respectée ; la construction stratifiée n'est peut-être pas le bon choix.
- Long-span bridges avec de petites sections de connecteur — la zircone revêtue n'est pas le matériau le plus prévisible dans ce cas.
Generally not the first choice:
- Prothèses implantaires complètes à mise en charge immédiate — la plupart des protocoles publiés dans ce domaine utilisent des châssis monolithiques ou renforcés au titane, pas de la céramique appliquée à la main.
- Les cas où le patient attend zéro entretien — aucun matériau de couronne ne l'offre ; l'attente honnête, c'est low maintenance, not no maintenance.
Pourquoi choisir une couronne zircone stratifiée dans un labo direct, intégré
C'est là que le choix du labo compte autant que celui du matériau. Trois choses pèsent sur le résultat, que les fiches techniques ne montrent pas :
1. Le labo maîtrise les variables que les revues systématiques ne voient pas
Les chiffres de survie sont agrégés sur plusieurs labos, techniciens, scanners, fours de frittage et lots de céramique. La variance agrégée masque la variance entre labos. Choosing a lab that runs every step in-house supprime l'une des plus grosses variables non maîtrisées des données publiées : les étapes sous-traitées, où le labo d'origine ne sait pas vraiment ce qui est arrivé au châssis entre l'usinage et la cuisson.
Notre flux tourne de bout en bout chez nous : conception, usinage, frittage, stratification, glaçage, finition, emballage. Rien n'est sous-traité. Le labo qui scanne votre dossier est celui qui livre votre couronne.
2. L'épaisseur du châssis est une décision de fabrication, pas juste un paramètre de design
Le plancher de 0,5 mm ou 0,8 mm n'est pas un chiffre figé — c'est le résultat du calibrage de la fraiseuse, de la compensation du retrait au frittage et du contrôle de tolérance du technicien. C'est la maîtrise interne de chaque étape qui nous permet de tenir la spec de façon régulière.
3. La stratification n'est pas une étape — c'est un métier
La stratification et le glaçage de la céramique se font à la main par des céramistes formés, à une échelle d'effectif qui permet une spécialisation dédiée plutôt qu'un technicien qui fait toutes les étapes. Un céramiste spécialisé est plus régulier qu'un généraliste — c'est pour ça que les labos haut de gamme organisent leurs équipes ainsi.
Notre fabrication — le flux interne en 9 étapes
Voilà ce qu'on fait, dans l'ordre, et qui le fait.
| Step | What happens | Who |
| 1. Case intake & assessment | Contrôle empreinte / scan, vérification de la spec de préparation, revue de la prescription de teinte | Intake QC |
| 2. CAD design | Traçage du bord, design du châssis, géométrie des connecteurs, contrôle de la réduction par rapport à la préparation | ~100 CAD designers |
| 3. 3D printing | Resin patterns / models for verification | Printing team |
| 4. CAM milling | Pre-sintered zirconia blank milling | ~70 CAM operators |
| 5. Sintering | Densification à haute température selon la spec matière ISO 6872 | Sintering team |
| 6. Porcelain layering and glazing | Couches dentine / émail / incisif montées à la main, cuisson sous vide | ~70 ceramic technicians |
| 7. Polishing & finishing | Surface texture, glaze, final contour | Finishing team |
| 8. Quality control | Contrôle unité par unité : adaptation du bord, contact occlusal, teinte, points de contact, épaisseur du châssis | ~25 QC staff, every unit |
| 9. Packaging & dispatch | Documentation lot/charge, certificat de conformité, expédition rembourrée | Logistics |
Throughput scale: 8 000 à 15 000 couronnes unitaires par mois, capacité de pointe 15 000 ; 2 000 à 3 000 unités de bridge par mois.
Le parcours d'un dossier, de votre cabinet à la couronne livrée
- [STEP] Send the case — scan numérique (TRIOS, iTero, 3Shape) ou empreinte classique ; joignez les photos de préparation, la prescription de teinte et toute consigne de châssis ou de stratification.
- [STEP] Case assessment — nous vérifions la conformité de la préparation, la lisibilité du bord et la prescription de teinte. Si quelque chose cloche, nous vous envoyons une note écrite avant de commencer — jamais de démarrage en silence.
- [STEP] Design approval (on request) — pour les cas où la validation du design compte (grands bridges, teinte complexe), nous envoyons une capture ou une photo avant l'usinage.
- [STEP] Production — le flux en neuf étapes ci-dessus ; le délai de production dépend de la complexité du cas et de la position dans la file.
- [STEP] Per-unit QC — adaptation du bord, contacts, occlusion, correspondance de teinte, épaisseur du châssis ; photo qualité sur demande.
- [STEP] Dispatch — certificat de conformité du lot, expédition rembourrée, numéro de suivi ; transit standard selon votre région.
What we need from you to start a case:
- Final impression or intraoral scan
- Prep photos (shade tab in frame)
- Prescription de teinte (Vita classical / 3D, ou description de teinte personnalisée)
- Consignes de châssis ou de stratification (le cas échéant)
- Date de livraison souhaitée (si le délai est critique)
FAQ
Q: Is any step sub-contracted?
R : Non. Conception, usinage, frittage, stratification, glaçage, finition et emballage se font tous dans nos murs. Le labo qui scanne votre dossier est celui qui livre votre couronne.
Q : Quelle norme ISO le châssis respecte-t-il ?
A: Dental ceramics are classified under ISO 6872; les châssis en zircone à haute résistance atteignent Class 5 (>800 MPa flexural strength).
Q : Peut-on valider le design avant l'usinage ?
R : Oui, sur demande. Pour les cas où la validation du design compte (grands bridges, teinte complexe), le labo peut envoyer une capture d'écran ou une photo avant l'usinage.
Q: What QC does each unit go through?
R : Contrôle unité par unité : adaptation du bord, contacts, occlusion, correspondance de teinte, épaisseur du châssis. Photo qualité sur demande.
Q: If it chips, can it be repaired?
R : Parfois oui, parfois non. Les petits éclats dans la céramique de revêtement se réparent parfois au composite ; les éclats plus gros ou une exposition du châssis impliquent en général une reprise. Il n'existe pas de verdict « réparer ou refaire » valable pour toute la profession sur la zircone stratifiée — la décision se prend cas par cas.
Q : Quel est le mode de défaillance dominant ?
R : Éclats de revêtement, pas de fracture du châssis. Le taux annuel d'éclats est d'environ 1.65% for veneered zirconia vs 0.39% for monolithic — et la revue systématique en question précise explicitement qu'il s'agit d'une valeur de cohorte hors parafonctions.
Q : La zircone stratifiée a-t-elle plus de risque d'éclats que le disilicate de lithium ?
R : Les deux matériaux cassent différemment et il n'existe pas encore d'essai randomisé à 10 ans en comparaison directe. C'est l'usage — esthétique unitaire collée ou solidité du châssis en zone porteuse — qui tranche.
Conformité, documentation et traçabilité
- FDA classification: 21 CFR 872.6660, Class II, product code EIH. 510(k) clearance status: le dispositif autorisé est le produit d'un fabricant précis, pas la construction stratifiée en tant que catégorie.
- Material standard: dental ceramics are classified under ISO 6872; les châssis en zircone à haute résistance atteignent la classe 5 (>800 MPa de résistance à la flexion).
- ADA reference materials: l'ADA évalue les matériaux céramiques pour les restaurations indirectes et publie des recommandations ; les systèmes céramiques utilisés ici sont référencés par rapport aux recommandations ADA en vigueur.
- Per-case traceability: chaque unité part avec un numéro de lot, un numéro de charge et sa spécification matière ; le certificat de conformité est fourni sur demande.
Experience faster turnaround times with our cutting-edge technology
Recommended